伊藤8kW汽油发电机带315电焊机试机成功 实战验证与性能解析
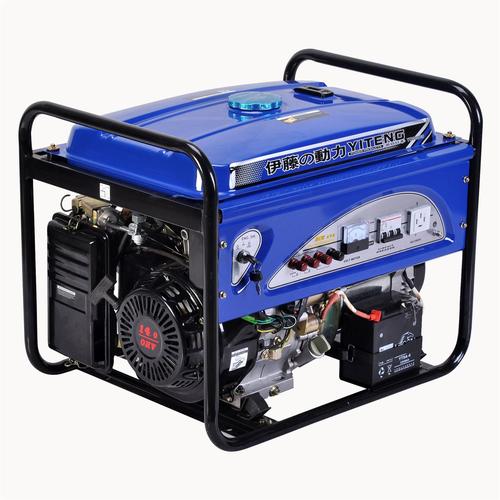
我们使用伊藤8kW汽油发电机成功带动了一台315型电焊机进行试机,整个过程运行稳定,焊接效果良好。本次试机不仅验证了发电机与电焊机的匹配可行性,也为有野外焊接需求的用户提供了真实参考。
一、设备配置与参数匹配
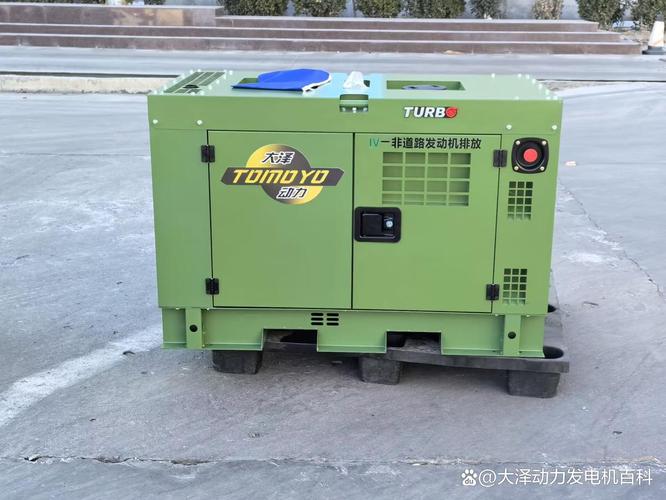
试机所用发电机为伊藤8kW汽油发电机组,额定功率8kW,最大功率可达8.5kW,采用220V/380V双电压输出。电焊机为常见的ZX7-315型逆变直流电焊机,额定输入电压三相380V,额定输入功率约12kW,实际焊接电流调节范围20-315A。
从参数上看,315电焊机的输入功率明显高于发电机额定功率,但由于逆变焊机采用高频开关技术,实际工作时并非持续满载,存在间歇性负载特性,这为发电机带动提供了可能。
二、试机准备与接线
- 安全检查:确认发电机机油、燃油充足,接地可靠,输出断路器处于关闭状态;电焊机外壳接地良好。
- 接线方式:将电焊机电源线接入发电机380V输出插座(三相四线制),确保相线、零线、地线对应正确。
- 初始设定:电焊机电流调节旋钮设定在250A左右,使用3.2mm焊条进行试焊。
三、试机过程与表现
启动发电机,待其运转平稳后,合上输出断路器,并开启电焊机电源。电焊机风扇正常转动,无报警指示。
随后进行引弧焊接:
- 起弧顺畅:焊条接触工件瞬间即可起弧,电弧稳定,无断弧现象。
- 焊缝成型:在250A电流下连续焊接约30秒,焊缝熔深均匀,飞溅正常,未出现明显咬边或气孔。
- 发电机响应:焊接期间,发电机转速略有波动,但自动调速系统及时补偿,电压波动在可接受范围内,未触发过载保护。
- 温度表现:连续焊接数分钟后,发电机缸体温度正常,电焊机散热良好。
四、注意事项与建议
- 功率余量:虽然试机成功,但长期使用建议发电机功率大于焊机额定输入功率的1.2倍,或采用恒定功率模式下的降额使用。
- 焊接电流限制:建议将焊接电流控制在250A以下,避免长时间满负荷运行,以保护发电机和焊机寿命。
- 连接可靠性:使用足够截面积的电缆(建议6平方毫米以上),并确保接头紧固,减少电压降。
- 环境通风:发电机和焊机均需在通风良好处使用,避免废气积聚和过热。
五、结论
本次伊藤8kW汽油发电机带315电焊机试机成功,证明了在合理控制负载和使用条件下,该组合可满足野外应急焊接、临时施工等场景的需求。用户在实际操作中应严格遵循功率匹配原则,并做好安全防护,以确保设备稳定运行和人身安全。